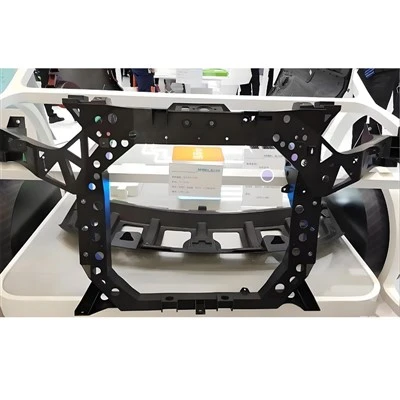
Carbon Fiber Pwm Kev ua tau zoo nce qib tshiab
Jun 06, 2026
Nrog rau kev nrawm ntawm kev sib tw thiab kev tsim khoom hauv siab -kawg cov khoom lag luam, cov pa roj carbon fiber ntau hauv tsev tau ua tiav cov kev hloov kho thev naus laus zis thoob plaws rau qhov ntev:kev tsim cov khoom, molding txheej txheem, precision tswj, kev ua kom zoo dua qub, kev txawj ntse sensing, thiab industrialization.Cov ntsuas kev ua haujlwm tseem ceeb-xws li kev tiv thaiv tshav kub, qhov tseeb qhov tseeb, txo qhov hnyav, lub neej voj voog, thiab kev ruaj ntseg ntau lawm- tau txhim kho tau zoo. Cov pwm no tam sim no tau siv dav hauv tsib qhov haujlwm loj: aerospace, lub zog tshiab tsheb, loj - nplai cua zog, kev tsheb ciav hlau, thiab SMC cov khoom siv hauv chav dej, hloov los ntawm cov cuab yeej siv los ua cov pwm loj rau cov khoom loj -.
I. Fine- tau kho qhov ua kom zoo dua qub ntawm cov txheej txheem substrate, nrog rau kev txhim kho kom muaj nuj nqis hauv thermal stability, rigidity, thiab thermal conductivity.
Tag nrho cov pwm siv peb -tier composite qauv uas muajsiab -modulus carbon fiber ntaub rau lub plhaub sab nrauv, cov khoom siv hauv tsev sandwich, thiab hybrid reinforcement layuprau hauv qab. Cov txheej txheem raw khoom tau ua kom zoo nrog cov khoom siv hauv tsev, muaj peb txoj kev txhim kho tshwj xeeb rau cov fibers, resins, thiab cov khoom ua haujlwm:
1. Qib kev xaiv ntawm cov fibers reinforcing (differential layup los ntawm cheeb tsam)
• Cavity ua hauj lwm nto: Feem ntau siv domestically tsim SYT55 thiab CCF800 (sib npaug rau T800) 12K siab -modulus carbon fiber nrog ib tug tensile modulus ntawm 294 GPa thiab ib tug axial thermal expansion coefficient tsawg li -0.5 × 10⁻.⁶/℃Piv nrog rau cov khoom siv T700 cov khoom siv, cov pwm lub cev khoov rigidity yog txhim kho los ntawm 26% -32%, thiab elastic deformation tseem nyob rau hauv 0.02 hli thaum rov qab thermal cycling ntawm 180 degree. Nyob rau hauv qhov chaw muaj kev ntxhov siab xws li cov kab nkhaus loj thiab cov kab sib cais, 20% aramid tiaj weave npuag yog sib xyaw ua ke los txhim kho kev cuam tshuam thiab tiv thaiv qhov tawg, zoo daws cov teeb meem tsis tu ncua ntawm chipping thiab kaum tawg thaum lub sij hawm demolding.
• Back reinforcement txheej: Siv qis-nqi GQ4522 nruab nrab-modulus carbon fiber ua ke nrog alkali-dawb iav fiber ntau woven npuag, ntsuas cov qauv kev txhawb nqa nrog cov nqi tsim khoom. Tag nrho cov ntsiab lus fiber ntau yog ruaj khov ntawm 52% ± 3% (hauv cov txheej txheem VARI lub tshuab nqus tsev infusion ntau).
2. Resin matrix yog categorized thiab matched raws li kev pab cuam kub
1) General-purpose mass production mold (≤175°C, for new energy and conventional composite parts): Modified high-temperature-resistant epoxy AC531 system, Tg=230°C, strength retention >93% tom qab 1000 teev ntawm 85℃/ 85% RH ntub dej kub aging, interfacial bonding zog Ntau dua los yog sib npaug rau 42 MPa, tau tshaj SMC compression molding thiab qis -kub curing txheej txheem rau prepreg.
2) High-kub aerospace pwm (180-220 degree): BMI bismaleimide cob ua ke nrog hloov kho cyanate ester matrix, muaj peev xwm txuas ntxiv mus ntev -lub sij hawm siv ntawm 210 degree, khaws ntau dua 72% lub zog ntawm 200℃kev ua haujlwm, tag nrho tshem tawm cov teeb meem ntawm kev ua kom zoo dua qub. kub.
3) Thermoplastic-cov pwm tshwj xeeb: PAEK hloov kho matrix, sib xws nrog LFT thiab thermoplastic prepreg hauv -situ molding, resistant rau kev hloov kub ceev ceev.
3. Optimization ntawm Thermal Conductivity thiab Thermal Expansion los ntawm Nanofiller Hloov Kho
Cov resin suav nrog 3%–5% spherical nano-boron nitride thiab ultrafine silica fillers, ua kom tag nrho cov thermal conductivity ntawm pwm los ntawm 38%, nrog rau kab noj hniav kub variation nruj me ntsis tswj nyob rau hauv ± 2.5℃(± 1.5℃rau siab -kawg aerospace- qib pwm). Los ntawm kev siv lub symmetrical [0/ ± 45℃/ 90 degree] layup los tiv thaiv resin zoo expansion, cov pwm tiav tiav ib qho kev nthuav dav tag nrho ntawm 0.2-0.5 × 10⁻⁶/℃-tsawg qis dua hlau hlau 11 × 10⁻⁶/℃Warpage ntawm qhov chaw thaum kho ntawm 120-180℃yog tsawg dua 0.04 hli, thiab sab hauv porosity nyob rau hauv 7 hli tuab composite panels tseem stably qis dua 0.8%.
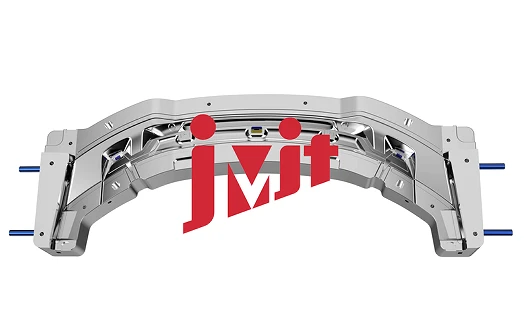
II. Kev nthuav dav ntawm kev siv cov txheej txheem molding, nrog rau kev tsim khoom tsim kho kom haum rau cov khoom sib txawv thiab pwm
Kev tso tseg ib leeg tes- txheej txheem txheej txheem, peb faib kev tsim ua plaub hom raws li pwm qhov ntev thiab qhov yuav tsum tau ua: AFP automated fiber ntau tso, nqus tsev-pab resin infusion (VARI), laser hauv -situ consolidation, thiab 3D luv carbon fiber nyob ze -net shaping. Txhua tus txheej txheem tau piav qhia meej meej, lub sij hawm voj voog, thiab qib precision.
1. Loj - nplai sib xyaw cua turbine pwm (lub ntsiab nqaj pwm rau 60-120m cov hniav): AFP tsis siv neeg fiber ntau tso + autoclave curing. Siv rau -axis neeg hlau rau kev tso cov fiber ntau, nrog rau ib txoj hlua khi dav ntawm 6.35 hli, qhov chaw tso qhov nro ntawm 50 N, thiab txheej txheej qhov tseeb<0.02 mm, ensuring seamless, non-segmented construction. Compared to traditional segmented steel molds, the manufacturing cycle is reduced from 45 days to 28 days, with dimensional tolerance of ±0.05 mm. The carbon fiber mold for a 15 MW offshore wind turbine weighs only 33% of an equivalent steel mold, reduces single-curing energy consumption from 1200 kWh to 415 kWh, and shortens curing time from 9 hours to 5.2 hours.
2. Cov pwm me me thiab qhov tseeb rau kev siv tsheb (cov roj teeb ntim tsev, SMC bumper pwm): VARI lub tshuab nqus tsev infusion molding ntawm ambient kub nrog lub siab tsis zoo ntawm 0.09 MPa, tom qab ntawd los ntawm chav - kub curing thiab theem nrab qis- kub ncej-kho tag nrho (70℃× 6 h) ci thiab txo pwm sab hauv kev ntxhov siab los ntawm 70%. Tom qab kab noj hniav precision machining, kev sib koom tes ntsuas tshuab rov-kev tshuaj xyuas qhov tseeb ncav cuag ± 0.025 hli; overflow gap yog standardized rau 0.03-0.05 hli, zoo tiv thaiv cov ntaub ntawv to thaum pwm kaw thiab ntau flash.
3. High-kawg aerospace tsis yog- pwm pwm: Laser- pab hauv-situ consolidation txias pwm txheej txheem. Tsuas yog lub layup cheeb tsam ntawm lub cheeb tsam yog lub zos rhuab los ntawm laser, thaum lub pwm lub cev tseem nyob rau hauv chav tsev kub thoob plaws, tshem tawm tag nrho cov thermal deformation. Txoj kev ua kom raug rau qhov nyuaj nkhaus qhov chaw ncav cuag ± 0.03 hli, nrog rau 22.6% txo ntawm kev siv hluav taws xob ib feem. Txoj kev no yog tsim rau precision, me me -batch molding ntawm wingtip li thiab satellite structural Cheebtsam.
4. Rapid Prototyping Pwm rau Cov Khoom Tshiab:luv- txiav cov pa roj carbon fiber ntau hloov PLA 3D nyob ze -net shaping nrog 22% luv- txiav cov pa roj carbon fiber ntau, txo cov pwm tsim los ntawm 55%, cov khoom pov tseg los ntawm 52%, thiab ib qho -cov pwm pwm raug nqi los ntawm 32%. Cov khoom lag luam tshiab tuaj yeem xa tuaj tsis pub dhau 3 hnub, ua tau raws li cov kev xav tau ceev ceev ntawm cov tuam txhab tsheb thiab cov khoom sib xyaw R & D.
III. Precision tsim ntawm kab noj hniav thiab cov qauv, nrog rau qhov ntsuas tsis tau rau demolding, hnav tsis kam, thiab kev pabcuam lub neej
1. Cavity Surface Grading Treatment
• Ntau lawm-qib pwm: Tom qab tsib- axis milling ntawm kab noj hniav, daim iav polishing yog ua kom tiav Ra Less tshaj los yog sib npaug rau 0.8 μm, ua raws li los ntawm kev thov ntawm ib tug siab - kub- resistant polyimide tiv thaiv txheej, enabling nruam demolding rau 5,200 ions, tsis muaj khawb los yog khawb;
• Aerospace precision qib: ultra- precision sib tsoo nrog Ra Tsawg dua lossis sib npaug li 0.1 μm, nano-ceramic pore sealing kho; kab noj hniav seem variation tseem qis dua 0.02 hli tom qab kaum tawm txhiab lub voj voog, tshem tawm qhov xav tau ntawm cov kab noj hniav ntau zaus thiab polishing.
2. Integrated modular kub tswj thiab gradient venting system
Ib qho kev cai stainless hlau -zoo li tus kub hloov pauv coil yog ua ntej-embedded nyob rau hauv pwm rov qab, ua kom zonal kub tswj raws li kab noj hniav curvature, nrog rau peb tus kheej tswj cheeb tsam: noj zones, tuav lub siab, thiab ntug cheeb tsam. Conical vent groove nrog qhov tob ntawm 0.15 mm yog machined raws cov kab noj hniav ntug, txhim kho cov efficiency ntawm volatile gas evacuation thaum kho, txo qhov tsis xws luag vim npuas los ntawm 3.2% mus rau hauv qab 0.4%. Cov pins nrhiav tau yog ua los ntawm nitrided alloy steel, ua tiav qhov rov ua qhov yuam kev ntawm tsawg dua 0.015 hli, txhim kho qhov sib xws ntawm qhov ntau lawm.
3. Lub teeb yuag Composite Sandwich Structure
Raws li tib yam dabtsi yog khoov nruj, carbon fiber pwm hnyav tsuas yog 30% mus rau 38% ntawm Q345 steel pwm. Piv txwv li, nyob rau hauv cov ntaub ntawv ntawm cov pwm rau lub tsev nyob qis ntawm lub zog tshiab lub roj teeb pob, tus kheej - nyhav ntawm ib tug steel fixture yog 2.7 tons, thaum cov carbon fiber composite pwm hnyav xwb 0.92 tons. Lub sij hawm yuav tsum tau rau ib leeg - hoisting thiab positioning yog txo los ntawm 21 feeb mus rau 6 feeb, tso cai rau lub rated load peev xwm ntawm ntau lawm kab cranes yuav tsum tau txo los ntawm 50%, txo cov khoom siv hnav thiab nqi zog.
IV. FBG Fiber Optic Sensing + Digital Twin: Siv Cov Pwm Txawj Ntse kaw -Loop Control
Embed FBG fiber ntau Bragg grating sensors nyob rau hauv cov cheeb tsam kev ntxhov siab tseem ceeb thiab siab -qhov kub tsis tshua muaj qhov sib txawv ntawm cov pwm. Txhua qhov loj lossis nruab nrab- pwm loj yog nruab nrog 12 txog 36 cov ntsiab lus sensor, ua ke nrog ntug kev suav AI module rau tib lub sijhawm sau cov ntaub ntawv tiag - lub sijhawm ntawm kab noj hniav kub, molding siab, thiab cov qauv micro- lim ntawm millisecond - theem sampling intervals.
Lub kaw lus cia li ceeb toom thaum kub hloov pauv txawv txav los ntawm ntau dua 3℃lossis hauv zos siab tshaj 0.8 MPa, thiab ib txhij ua rau pwm kub tswj thiab hydraulic xovxwm los kho cov txheej txheem tsis raws sijhawm.
Leveraging digital twin modeling los tshuaj xyuas tag nrho -cov ntaub ntawv thermal cycling deformation, ua rau kev kwv yees ntxov ntawm pwm laus thiab deformation cov ntsiab lus; Cov txiaj ntsig kev tsim khoom: thawj zaug - lub sijhawm dhau mus rau cov khoom sib xyaw tau nce los ntawm 91.5% mus rau 99.3%, tus nqi seem poob los ntawm 89%, thiab cov khoom siv raw khoom pov tseg ib pawg tau txo los ntawm 12% -18%. Cov kev daws teeb meem tau ua tiav nyob rau hauv loj - teev ntau lawm ntawm cov khoom siv hluav taws xob tag nrho cov kab molding rau lub zog tshiab.
V. Lub neej voj voog nqi thiab kev pabcuam lub neej piv nrog cov ntawv hlau
|
Qhov project sib piv |
Kev cai hlau hlau pwm (P20 / H13) |
Lub cim tshiab ntawm carbon fiber ntau pwm |
|
Kev ua neej tsis tu ncua |
SMC compression molding 3000 txog 4500 zaug, nyob rau hauv qhov chaw ntub dej 2000 zaug, tshaj tus qauv raug |
Raws li kev ua haujlwm ib txwm muaj, nws tuaj yeem ncav cuag 8,000 cycles. Tom qab optimizing lub txheej, nws tuaj yeem tshaj 12,000 cycles. |
|
Tus kheej - qhov hnyav feem pua |
Base 100% |
32%~39% |
|
Tus nqi tu txhua xyoo |
Tus nqi txhua xyoo rau kev sib tsoo pwm, sib dhos, thiab rov ua dua - vuam nyiaj rau 22% ntawm tus nqi yuav khoom. |
Tus nqi tu txhua xyoo tsis pub ntau tshaj 5% ntawm tus nqi yuav khoom. |
|
Tus nqi them tag nrho lub neej voj voog (8 xyoo) |
Base 100% |
Txo los ntawm 27.5% rau 31% |
Cua fais fab kev lag luam qhov tseeb: Cov qauv hlau pwm yuav tsum tau kho loj thiab calibration txhua 2 xyoos, thiab cov txheej txheem tshiab yuav tsum tau hloov tom qab 8 xyoo; carbon fiber pwm tuaj yeem siv tsis tu ncua rau 8 xyoo thiab tsuas yog yuav tsum tau kho cov kab noj hniav hauv zos; lawv muaj qhov zoo tshaj plaws hauv kev tiv thaiv xeb hauv qhov hnyav marine siab - av noo thiab ntsev tsuag ib puag ncig.
VI. Cov ncauj lus kom ntxaws txog Kev Ua Lag Luam Ua Haujlwm
1. Tshiab zog tsheb:Cov batch carbon fiber pwm rau lub roj teeb pob npog, SMC bumper, thiab chassis guard phaj tau ua tiav. Ib qho -daim molding voj voog tau luv luv los ntawm 28%, thiab qhov tsis xws luag ntawm ib qho - tej qhov chaw tau txo los ntawm 4.1% mus rau 0.7%.
2. Cua zog sector:Cov kab teeb tseem ceeb thiab cov hauv paus hniav ntawm 10-18MW offshore cua turbines tau ua tiav hauv tsev, thiab cov pa roj carbon fiber ntau tuaj pwm rau 120-meter ultra-ntev cov hniav tau tawg rau txawv teb chaws monopoly.
3. Aerospace:Cov pwm rau cov tawv nqaij ntawm cov tub rog dav hlau thiab cov khoom sib xyaw ntawm cov neeg caij dav hlau dav hlau tau ua tiav qhov loj - teev hloov cov khoom siv hlau hlau txawv teb chaws.
4. Kev Lag Luam Kev Lag Luam:SMC (Sodium Mica Carbon) da dej, cov khoom siv sib xyaw hauv chav dej phwj pwm tau maj mam hloov cov cam khwb cia hlau pwm. Cov txheej txheem demolding tsis tas yuav tsum tau kho ntau lawm, thiab tag nrho cov nqi tsim khoom tau txo los ntawm 23%.