


Txhaj Molding Solutions Rau Automotive Parts
Aug 05, 2026
Cov kev daws teeb meem rau Surface Dents (Sink Marks / Depression) hauv Txhaj Molded Automotive Parts
Automotive txhaj-moulded qhov chaw muaj cov kev cai nruj rau qhov zoo ntawm qhov chaw thiab qhov ruaj khov, tshwj xeeb tshaj yog rau sab nrauv thiab sab hauv A- cov khoom saum npoo. Thaum lub sij hawm tsim khoom, cov cim dab dej ntog (shrinkage defects) nquag tshwm sim, feem ntau yog tsom rau ntawm thaj chaw xws li tav, ntsia hlau tus thawj coj, thiab hauv zos thickened protrusions. Cov kev tsis zoo no tsis tsuas yog cuam tshuam rau qhov pom kev zoo nkaus li tab sis, nyob rau hauv cov xwm txheej hnyav, tuaj yeem ua rau tsis zoo rau kev sib dhos, ua rau cov xim tsis zoo, thiab thaum kawg ua rau cov khoom tsis lees paub. Lub hauv paus ua rau cov cim dab dej nyob hauv qhov tsis sib xws ntawm cov cheeb tsam tuab thiab nyias thaum lub caij txias txias, qhov chaw txuas ntxiv hauv cov ntu tuab rub rau ntawm txheej txheej, tsim kev nyuaj siab. Cov yam tseem ceeb uas ua rau muaj qhov tsis xws luag xws li cov khoom tsim, kev tsim pwm, kev txhaj tshuaj molding, thiab cov khoom siv raw. Kev txhim kho yuav tsum ua raws li txoj hauv kev zoo- ua ntej kho cov txheej txheem tsis tu ncua, tom qab ntawd hloov cov pwm, thiab thaum kawg txhim kho cov qauv ntawm cov khoom lag luam, nce los ntawm kev yooj yim mus rau cov kev daws teeb meem nyuaj dua. Hauv qab no yog ib qho kev tshuaj xyuas tag nrho ntawm kev kho kom raug.
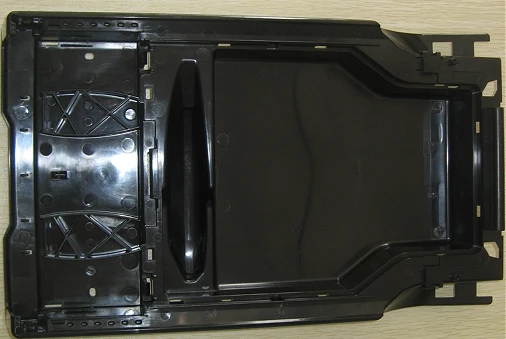
ABS + PC Yas Cia Box
I. Kev Kho Cov Txheej Txheem Txhaj Molding
1. Kev kub siab thiab kev ruaj ntseg
Ua kom lub zog tuav:Thaum lub sij hawm tuav lub siab, cov khoom yog txuas ntxiv mus rau lub kab noj hniav kom tiv thaiv shrinkage. Rau cov khoom siv tsheb, nws raug pom zoo kom tso siab rau kev tuav lub siab es tsis yog ntawm kev txhaj tshuaj.
Txuas lub sij hawm tuav tuav: Nws tsis muaj txiaj ntsig los siv lub zog kom txog thaum lub rooj vag khov thiab ua tiav kaw.
Segmented siab tuav:Thawj-theem siab-siab filling, thib ob-theem qis-siab kom tsis txhob muaj kev ntxhov siab ntau dhau (kom tsis txhob muaj pob dawb thiab warping nyob rau sab nrauv).
Kev ntseeg yuam kev: tsuas yog nce qhov kev txhaj tshuaj. Tom qab cov pwm kab noj hniav tau ntim rau hauv cov txheej txheem txhaj tshuaj, lub siab yog qhov nyuaj rau kev xa mus rau qhov tuab - cov phab ntsa, thiab kev txhim kho tsuas yog txwv.
2. tswj qhov kub thiab txias
Txo cov khoom kub kom tsim nyog: Lub melting kub yuav tsum tsis txhob siab dhau li nws yuav ua rau kom tus nqi shrinkage; nws tseem yuav tsum tsis txhob qis dhau kom tsis txhob muaj kev sib tsoo tsis zoo thiab kev txhaj tshuaj luv luv.
tuag kub
✅ Cov tsos mob tshwm sim: tsuas yog ua kom cov pwm kub kom txaus, qhov txias ntawm qhov chaw yaj yuav qeeb qeeb, uas yog qhov zoo rau kev sib kis thiab txo qis
⚠️ Yog tias pwm kub siab dhau lawm, nws yuav ua rau lub sijhawm txias thiab ua kom tag nrho cov shrinkage. Nws yog ib qho tsim nyog los nrhiav qhov sib npaug.
Txo qhov kub ntawm lub nozzle thiab kub khiav system, Txo cov ncej- ua cov shrinkage tshwm sim los ntawm qhov txuas ntxiv thermal expansion ntawm yaj.
3. Ceev thiab hloov txoj haujlwm
- Thaum lub sij hawm ua cov txheej txheem, txo qhov kev txhaj tshuaj nrawm hauv theem tom ntej kom tiv thaiv kom tsis txhob ntxov ntxov ntawm cov ntu tuab thiab tiv thaiv kom tsis txhob muaj cov kua nplaum los ntawm kev nkag mus;
- Ua kom luv V/P hloov txoj hauj lwm thiab hloov mus rau lub xeev siab sai li sai tau. Tsis txhob tos kom txog thaum lub filling tiav ua ntej hloov.
4. lub sijhawm txias
Ua kom ntev lub sij hawm txias kom tso cai rau qhov ua kom muaj zog ua ntej tshem tawm; yog tias qhov kev tshem tawm ntxov dhau lawm, cov khoom yas yuav nyob rau ntawm qhov kub thiab txias, uas ua rau nws muaj kev cuam tshuam tom qab shrinkage thiab kev nyuaj siab.
5. backpressure
me ntsis nce lub nraub qaum, ua kom cov yaj denser, txo cov voids sab hauv, me ntsis txhim kho cov cim shrinkage. Txawm li cas los xij, nws yuav tsum tsis txhob siab dhau vim tias qhov kub thiab txias yuav loj dhau.
II. Optimization ntawm lub rooj vag, khiav thiab pwm qauv
Lub rooj vag yuav tsum nyob ze li qhov ua tau kom muaj kev nyuaj siabBOSS Rau cov kab thiab cov tav tuab, siv cov kua nplaum nyob ze kom ntseeg tau tias lub siab tuav mus txog qhov tuab- thaj tsam phab ntsa ncaj qha; thov kua nplaum ntawm qhov ntev yuav ua rau muaj kev poob siab loj.
Nce lub rooj vag txoj kab uas hla / Txo lub sijhawm khov ntawm lub rooj vagLub rooj vag me me tau nrawm nrawm, ua rau nws tsis tuaj yeem tswj xyuas kev noj zaub mov tas mus li; rau cov khoom loj hauv tsheb, kiv cua- zoo li lub rooj vag, cov rooj vag submerged, thiab cov rooj vag kub khiav yog feem ntau siv.
Optimize tso pa systemHauv qhov tuab- thaj tsam phab ntsa, cov huab cua nyob hauv yuav ua rau muaj kev nyuaj siab thiab npuas; Nyob rau hauv qhov kawg ntawm lub reinforcing strips thiab nyob rau hauv cov tuab seem, venting grooves yuav tsum tau muab.
Optimization ntawm dej txias systemQhov tuab- thaj tsam phab ntsa ua rau cov dej ntws nce ntxiv, nrog rau cov dej ntws ze ntawm cov kab noj hniav, txo qhov kub ntawm qhov sib txawv ntawm qhov tuab thiab nyias thiab tsis txhob muaj cua sov hauv zos thiab kev cog lus ntau dhau; BOSS kem yog muab qhov tseem ceeb rau kev ua dej- thaiv daim ntawv, qhov dej txias.
Tsis txhob muaj cua sov hauv zosLub kaum ntse ntse thiab tuab ntu ntawm cov pwm tseem ceeb yog nquag ua kom sov. Yog li ntawd, nws yog ib qho tsim nyog yuav tau siv beryllium tooj liab inserts kom ceev cov cua kub dissipation.
III. Khoom tsim qauv
Feem ntau ua rau cov khoom siv hauv tsheb tsis xws luag: kev hloov pauv ntawm phab ntsa tuab.
1. Uniform phab ntsa thickness, nrog rau qhov sib txawv ntawm phab ntsa thickness tswj kom tsawg dua 20%;
2. Rib thickness Tsawg dua los yog sib npaug ntawm 0.6 mus rau 0.7 npaug ntawm lub ntsiab phab ntsa thickness (tshaj qhov taw tes no, sab nraub qaum yog qhov ua rau kev nyuaj siab);
3. BOSS kab:
o Tsis txhob ua kom nws muaj cov kab tuab tuab;
o Ua kom lub hauv paus ntawm kem recessed los yog hollowed tawm (nyem nqaij);
o Ua kom lub vojvoog ntawm cov hauv paus hniav thiab txo cov thickness hauv zos;
4. Thick protrusions, thickened cheeb tsam ncaj qha mus nyiag khoom ntawm lub nraub qaum (kho tawm), tshem tawm cov nqaij tuab ntawm cov hauv paus hniav los ntawm qhov chaw.
Kev lag luam kev paub: Rau cov tsos A qhov chaw, yog tias muaj cov tav tuab tuab lossis BOSS nyob rau sab nraub qaum, kev nyiag nqaij ib leeg yog qhov nyuaj kom tshem tawm cov cim shrinkage tag nrho thaum kho lub tshuab.

Automotive pem hauv ntej- kawg ncej
IV. Kev kho ntawm cov khoom taw qhia
1. Raws li cov xwm txheej zoo ib yam: Cov khoom siv crystalline (PP, PA, POM) ntsws ntau dua li cov khoom siv tsis yog-crystalline (ABS, PC), thiab muaj ntau dua rau indentation;
2. Ntxiv cov iav fibers thiab cov pob zeb hauv av tuaj yeem txo cov molding shrinkage tus nqi thiab alleviate lub indentation;
3. Xaiv qib qis-shrinkage;
4. Excessive recycled material ratio leads to fluctuations in melt density and unstable shrink marks. nruj me ntsis tswj qhov sib tov.
V. Kev tshawb nrhiav nrawm
Paub meej tias qhov chaw indentation sib haum rau sab nraub qaum / kab / kab / ntu tuab → Txiav txim siab seb nws puas yog tuab tuab - phab ntsa indentation
Ua kom lub sij hawm tuav lub siab thiab tsa lub zog tuav rau kev sim (qhov tseem ceeb)
Zoo-kho qhov pwm kub thiab cov khoom kub, ua kom zoo dua qhov hloov pauv V/P
Xyuas seb lub qhov rooj qhov deb thiab qhov loj txaus
Xyuas seb cov pa tawm ntawm qhov chaw tuab yog qhov tsis zoo
Yog tias cov txheej txheem saum toj no tsis muaj txiaj ntsig: ntsuas kev hloov pauv pwm (ua kom lub rooj vag loj, ntxiv rau qhov txias txias) lossis cov khoom lag luam tub sab
- Indentation (indentation): Qhov saum npoo yog concave sab hauv, tsis muaj qhov, nyob rau sab nraud ntawm ntu tuab;
- Nqus npuas: Ib qho kab noj hniav sab hauv hauv qhov molded, hnyav heev thaum lub npoo ntog, feem ntau tshwm sim los ntawm kev tuav tsis txaus + cov phab ntsa tuab heev. Txoj kev tuav yog tib yam.


