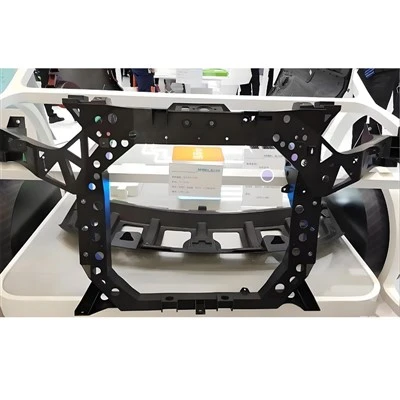
Automotive Instrument Panel Txhaj Mould
Automotive ntsuas vaj huam sib luag txhaj tshuaj pwm yog cov cuab yeej precision rau molding yas automotive ntsuas vaj huam sib luag.
- Kev xa khoom sai
- Quality Assurance
- 24/7 Kev Pabcuam Cov Neeg Siv Khoom
Khoom Taw qhia
Automotive ntsuas vaj huam sib luag txhaj tshuaj pwm yog cov cuab yeej precision rau molding yas automotive ntsuas vaj huam sib luag. Vim lawvloj loj, complex qauv, ntau nkhaus nto, siab integration, thiab nruj tsoscov kev xav tau, kev tsim thiab kev tsim cov pwm no sawv cev rau kev txiav - ntug txheej txheem ntawm automotive tha xim sab hauv pwm.
I.Core Design Points
1. Kev soj ntsuam cov qauv khoom
Zuag qhia tag nrho nta:Feem ntau loj, tiaj tus, feem ntau tshaj li 1 meter ntev, featuring complex curved nto, sib sib zog nqus kab noj hniav, ntau kauj ruam, nyias phab ntsa (feem ntau 2-3 mm), thiab irregular contours.
Cov yam ntxwv sab hauv: Densely equipped with reinforcing ribs, buckles, screw bosses, air duct ports, display/instrument mounting seats, speaker bosses, and numerous undercuts and narrow gaps.
Qhov yuav tsum tau muaj:High-gloss nto tsis muaj cov kab txuas, cov cim dab dej, thiab ejector tus pin cim; qee qhov xav tau kev ntxhib los mos, matte, lossis piano- ua tiav dub.
2. Parting Surface Design
Parting nto yuav tsum tau muab tso rau ntawmqhov siab tshaj plaws -sectional contour ntawm cov khoom, feem ntau adopting complex nkhaus parting kom haum cov khoom zoo li.
Parting nto precision yuam kev tswj nyob rau hauvTsawg dua los yog sib npaug li 0.02 hlitiv thaiv flash; tsim nyog overflow grooves thiab sealing strips yuav tsum tau tsim.
Rau qhov sib sib zog nqus-kab noj hniav thiab cov cheeb tsam tsis yooj yim, qhov chaw sib cais yuav tsum tau muab faib nrog cov tub ntxhais- rub cov txheej txheem los xyuas kom meej kev ua kom zoo.
3.Cavity Layout
Lub ntsiab ntsuas vaj huam sib luag lub cev feem ntau siv 1 pwm, 1 kab noj hniav
(kom paub meej qhov tseeb qhov tseeb thiab molding stability).
Cov khoom siv hluav taws xob me me (xws li cov pa cua, cov khoom siv kho kom zoo nkauj) tuaj yeem txais kev sib xyaw ua ke ntawm 1 pwm 2 kab noj hniav lossis 4 kab noj hniav, nrog rau qhov sib txawv ntawm 25 mus rau 45mm.
4.Gating System (Critical)
Mainstream Technology:Valve-gated kub khiav + Sequential Valve Gating (SVG).
Gating Design: Multi- taw tes rooj vag (feem ntau yog 4-8 lub taub hau kub), nrog cov rooj vag nyob rau ntawm qhov tsis muaj - qhov tshwm sim rov qab (ribs lossis tus thawj).
Qhov zoo: Sequential gatetswj tshem tawm lossis nkaum cov kab weld,Ua kom zoo sib xws, txo cov kev ntxhov siab sab hauv, thiab ua kom lub voj voog luv.
5. Lateral Core-Pulling and Demolding Mechanisms (Technical Challenges)
Complex undercuts nyob rau hauv ntau cov lus qhia yuav tsum tauua ke core - rub:
Pwm Pem Hauv Ntej: Cov lifters loj, inclined core- rub (Tau qhov teeb meem ntawm pem hauv ntej upside down).
Tsheb Pwm:Hydraulic lub tog raj kheej-tsav hauv tub ntxhais- rub + slides + lifters + ejector pins(rau cov kab noj hniav sib sib zog nqus thiab ntau- cov kab ncaj nraim).
Draft Angles: 1.5℃-2℃rau qhov chaw zoo nkauj; Ntau dua los yog sib npaug li 3℃rau Internal tendons / kab los tiv thaiv scuffing.
Ejection System: Muab sib npaug sib npaug- qhov siab ejector pins, ejector blocks, thiab thawb lub raj rau lub zog sib xws thiab tsis muaj cov cim ejector.
6. Cua txias System
Dej Channel Spacing Tsawg dua los yog sib npaug rau 15mm.Adoptconformal / kauv dej raws + ntxig zoned txias; channel qhov nrug Tsawg dua lossis sib npaug li 15 mm.
Pwm kub tswj nyob rau hauv ± 3℃kom txo tau warpage, xyuas kom meej stability, thiab txo lub sij hawm txias.

II.Pwm Khoom Xaiv
|
Ib feem |
Ib feem |
Yuav tsum tau Hardness |
Kev xav tau kev ua haujlwm |
|
Pwm Core / Cavity |
S136,718H, Nak80 |
58-60 HRC (S136) |
High hardness, hnav tsis kam, zoo polishing khoom, corrosion kuj |
|
Pwm Base |
45 # Hlau, 50 # Hlau |
28-32 HRC |
Lub zog siab, tiv thaiv - deformation |
|
Slides / Lifters |
SKD61, NPE 11 |
52-56 HRC |
Hnav tsis kam, siab toughness, smooth txav |
|
Ntxig (High-Hnav Zones) |
Tungsten steel, cemented carbide |
Ntau dua lossis sib npaug rau 60HRC |
Ultra- hnav- tiv taus, lub neej ua haujlwm ntev |
III.Kev tsim khoom thiab txheej txheem cov ntsiab lus tseem ceeb
Cov Khoom Siv Ua Haujlwm: 5-axis linkage machining chaw, precision EDM, hlau-txiav EDM kom paub meej qhov tseeb ntawm qhov nkhaus thiab cov ntsiab lus.
Kev kho deg: Pwm core polished rau daim iav tiav (Ra Tsawg dua lossis sib npaug ntawm 0.02μm) lossis textured / sandblasted raws li xav tau.
Siv Moldflow simulate filling, siab tuav, txias thiab warpage, thiab optimize cov phiaj xwm ua ntej
Kev sim Moulding thiab Debugging: Ua kom pom tseeb ntawm kev sib tw khiav kub, cov tub ntxhais - rub cov lus tsa suab, thiab cov ntsuas cua txias kom ntseeg tau tias muaj txiaj ntsig zoo thiab qhov ntev.

Cim npe nrov: Tuam Tshoj automotive ntsuas vaj huam sib luag txhaj pwm, Tuam Tshoj automotive ntsuas vaj huam sib luag txhaj pwm manufacturers, hoobkas